はじめに
積層造形、特に溶融積層法(FDM)は、ポリマー系部品を迅速かつ柔軟に
製造する技術として広く普及しています。機械的特性に加え、造形部品の
熱的挙動もますます重要になっています。特に、機能部品、熱応力を受ける
ハウジング、用途に特化した試作品、局所的な発熱にさらされる部品では、
実際の動作条件下での材料の挙動を評価するために、熱拡散率の把握が不可欠です。
ポリ乳酸(PLA)は、FDM方式の3Dプリントで最も一般的に使用される材料の
一つです。しかし、層ごとに積層される構造のため、造形方向によって熱物性が
異なる可能性があります。フィラメントの配向、冷却条件、隣接するストランド
間の融合状態は、造形部品内部で熱が伝わる速さに影響します。
測定課題
本研究では、同じプリント速度で造形し、プリント方向を変えた3種類の
PLA試料について熱拡散率を測定しました。目的は、プリント方向と
フィラメントの配列が、材料内部の熱伝播に及ぼす影響を明らかにすることです。
試料は、いずれも60 mm/sのプリント速度で造形しました。
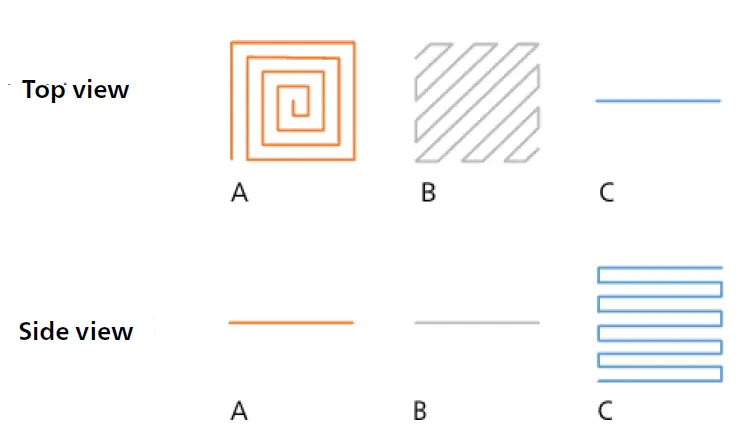
B:水平配置・直線状のフィラメント経路。
C:プリントベッドに対して垂直に配置した積層構造。
2種類の試料は、プリントベッド上に水平に造形したもので、
フィラメント経路がそれぞれ螺旋状と直線状になっています。
3つ目の試料はプリントベッドに対して垂直に造形し、
垂直方向にフィラメントが積層された構造としました。
方法および測定条件
熱拡散率は、NETZSCHのLFA 717 HyperFlash®を用いた
ライトフラッシュ分析(LFA)によって測定しました。
この方法では、平行な平面を持つ試料の前面を短いエネルギーパルスで加熱し、
その結果生じる裏面の温度上昇を赤外線検出器で非接触測定します。
得られた時間依存の温度応答曲線から、試料の熱拡散率を算出します。
データの評価には標準モデルを採用しました。
主な測定条件を表1に示します。
* 標準モデルでは、従来のCape–Lehmanモデル[1]と同様に、
z軸方向および半径方向の二次元的な熱損失を考慮しています。
| パラメータ | 設定 |
|---|---|
| 試料 | ポリ乳酸(PLA) |
| 装置 | LFA 717 HyperFlash® |
| 検出器 | MCT |
| 試料ホルダー | 4試料用、正方形 |
| 昇温速度 | 10 K/min |
| 温度範囲 | −100°C~125°C |
| 試料寸法 | 10 mm × 10 mm × 09 mm |
測定結果
3種類のPLA試料の熱拡散率を比較した結果、プリント方向が測定値に
明確な影響を与えることがわかりました。加熱されていないプリントベッド上に
水平方向に造形した試料は、フィラメント経路が直線状か螺旋状かにかかわらず、
同程度の熱拡散率を示しました。一方、垂直方向に造形した試料では、
調査対象の温度範囲全体にわたって、より高い熱拡散率が確認されました。
この結果は、垂直方向に積層されたフィラメント構造において、
より効率的に熱が伝播する可能性を示しています。その要因として、
垂直方向の積層構造や、押し出された直後で冷却中のPLAとの熱接触に関連する、
フィラメント間の融合状態の違いが考えられます。
また、すべてのデータセットにおいて、約60°Cで熱拡散率の明確な上昇が
観察されました。この挙動は、PLAのガラス転移に関連するものです。
ガラス転移に伴って、材料はガラス状の状態からゴム状の状態へと変化し、
ポリマーの分子運動性が高まります。こうした変化は、熱輸送特性にも影響を
及ぼします。
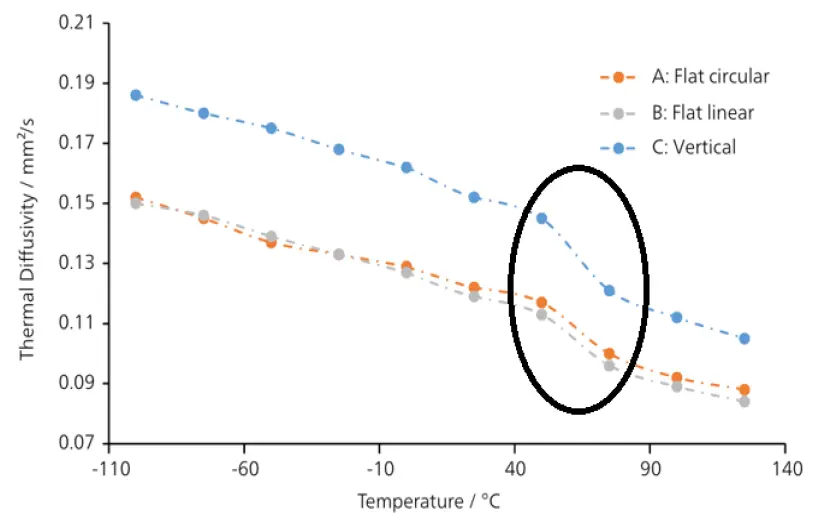
水平方向の試料は加熱されていないプリントベッド上に造形し、
垂直方向の試料は押し出された直後で冷却中のPLA上に積層しました。
概要
本研究では、FDM方式で造形されたPLAの熱拡散率が、
プリント方向によって異なることが示されました。
特に、フィラメントを垂直方向に積層した試料は、
水平方向に造形した試料よりも高い熱拡散率を示しました。
LFA 717 HyperFlash®によるライトフラッシュ分析は、
積層造形材料における方向依存性の熱物性を定量的に評価するための
有効な手法です。得られた知見は、プリントパラメータ、部品形状、
製造戦略の最適化に役立ちます。